 EN
Conception mécanique centrale : roue, carter et paliers
Construction de la roue et configuration des aubes pour une durabilité à long terme
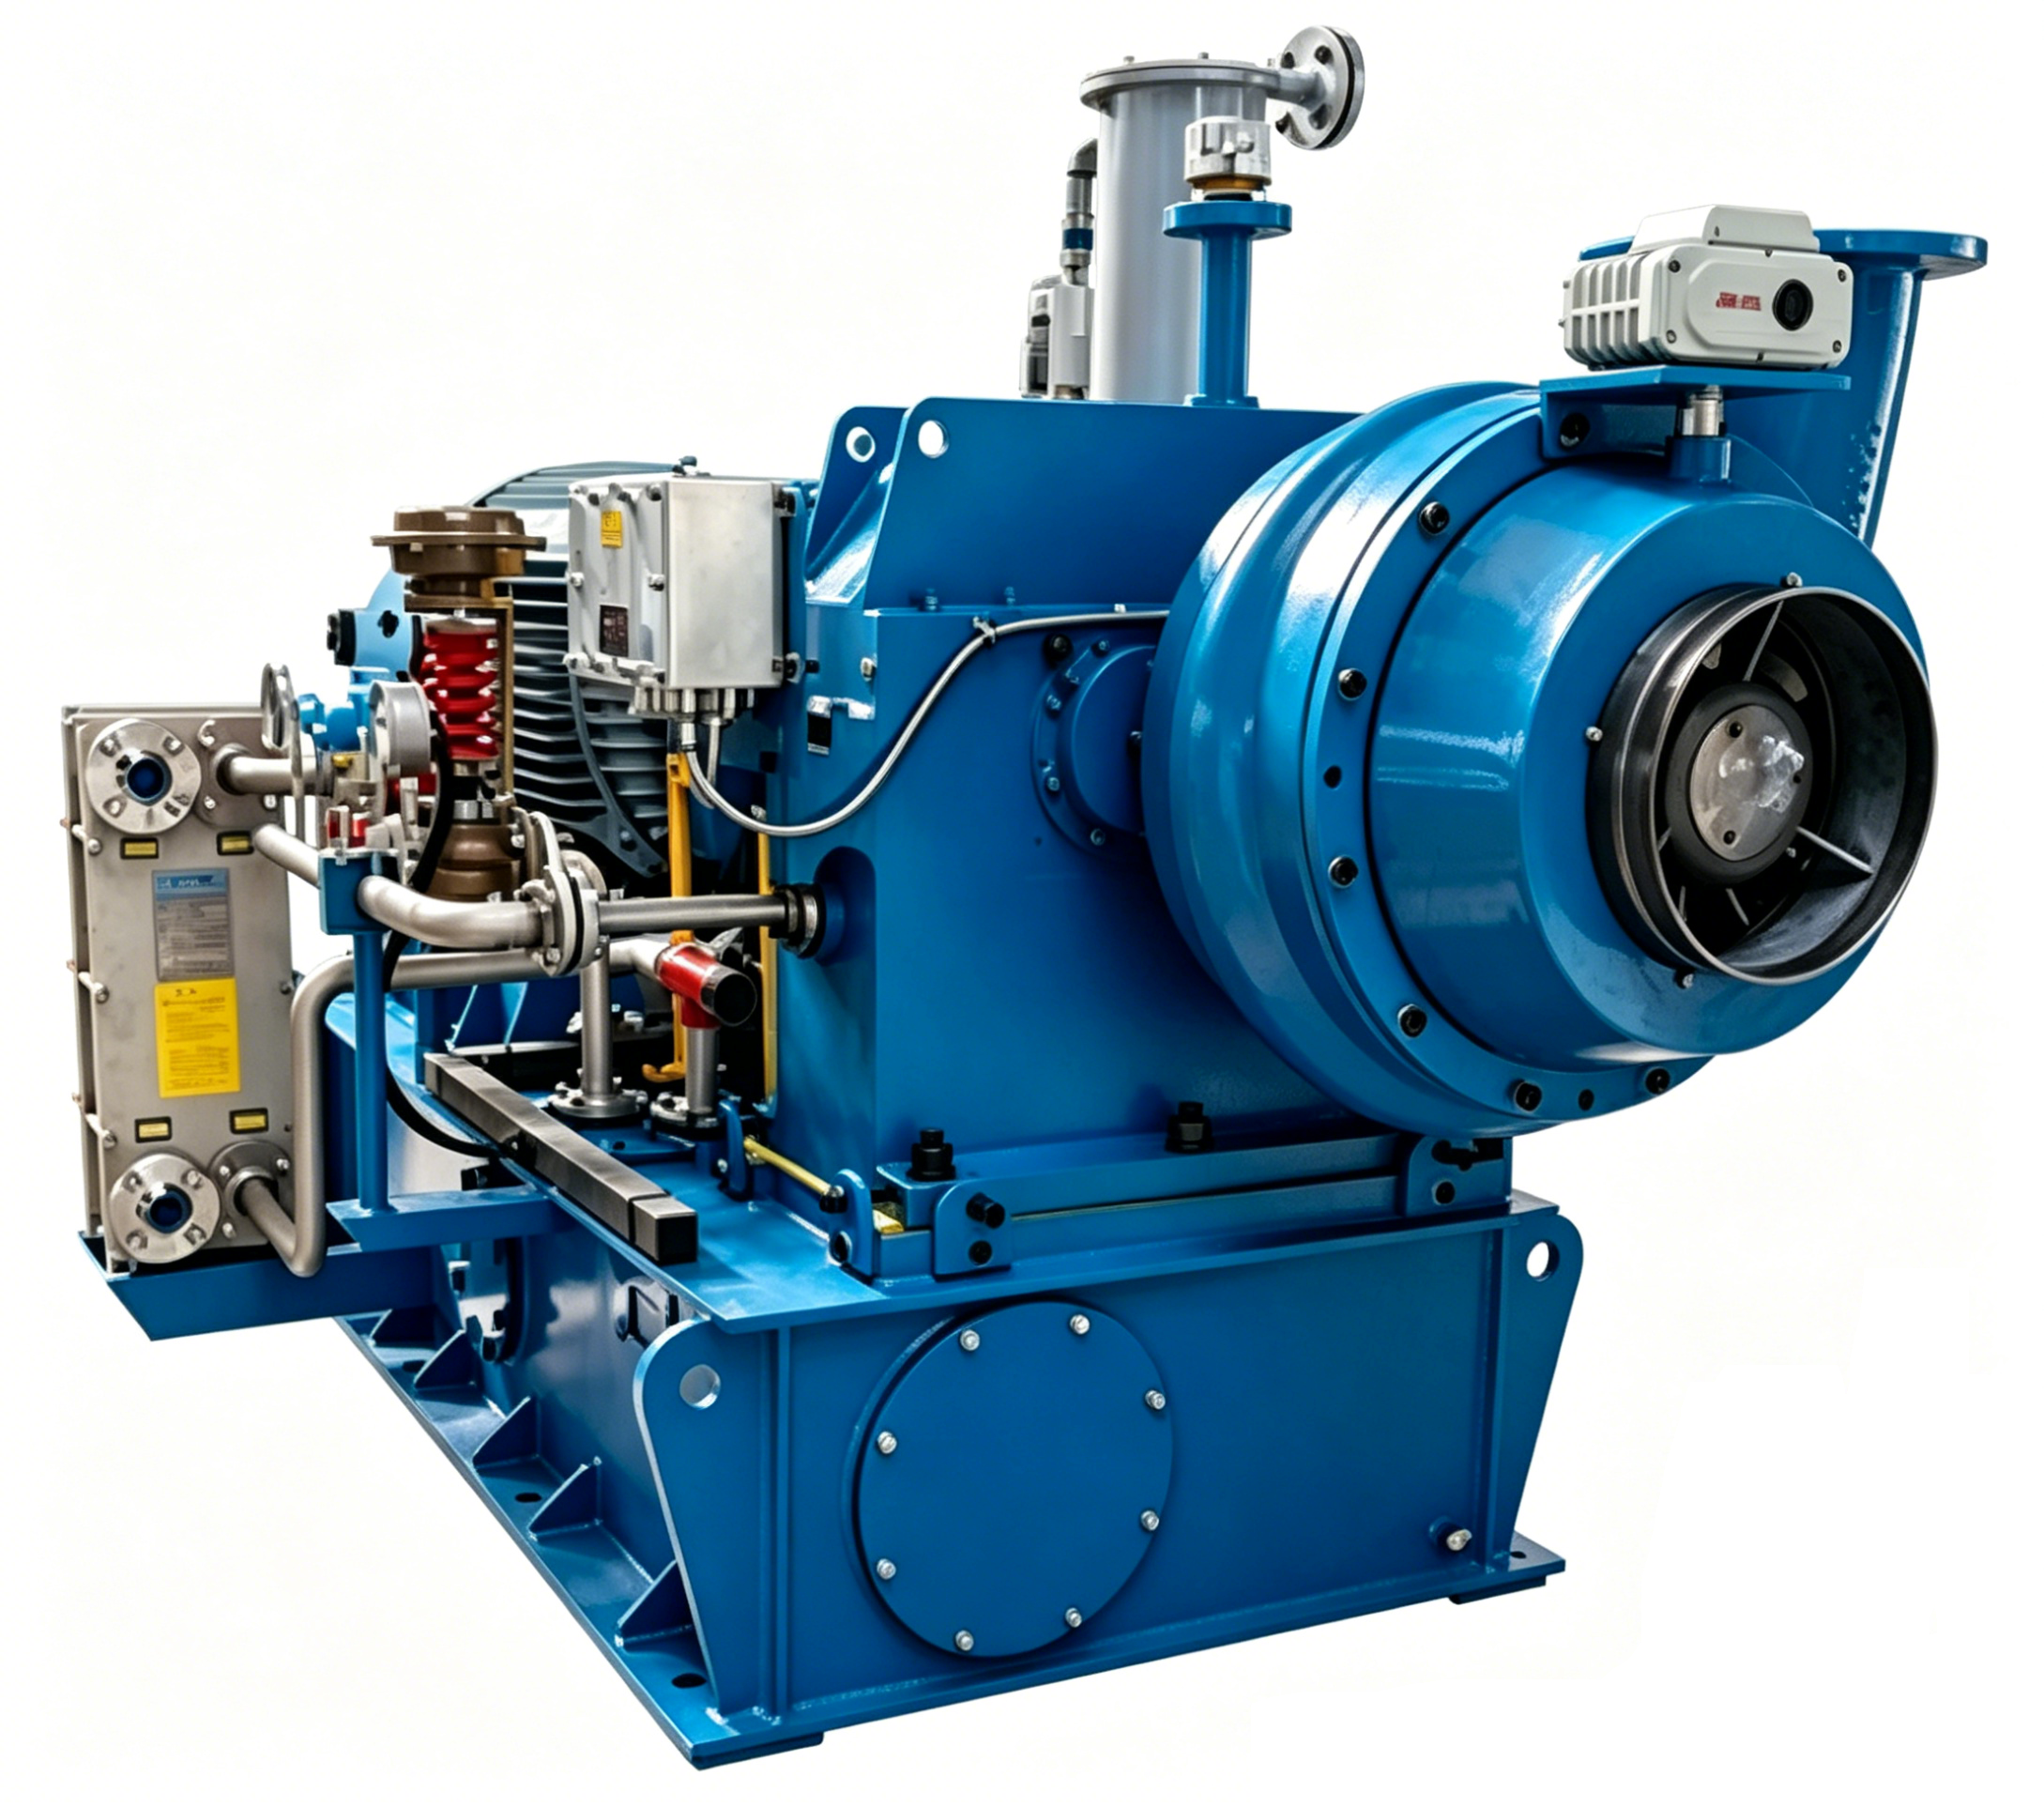
L’aube est le cœur tournant de tout ventilateur industriel : elle convertit directement l’énergie mécanique en débit d’air et en pression. Pour assurer un service de plusieurs décennies en fonctionnement continu, elle doit être fabriquée à partir de matériaux à haute résistance, tels que l’aluminium moulé, la fonte ductile ou l’acier inoxydable. Les aubes fermées (ailettes enfermées entre deux couronnes) maximisent le rendement dans les applications à air propre en réduisant au minimum la recirculation interne ; les variantes semi-ouvertes tolèrent des charges modérées de particules tout en préservant les performances. La géométrie des ailettes — incurvées vers l’avant, incurvées vers l’arrière ou radiales — définit la courbe pression-débit et la résistance à l’usure. Les ailettes incurvées vers l’arrière offrent une caractéristique de puissance non surchargeable, réduisant ainsi les contraintes exercées sur le moteur en cas d’obstruction partielle. Parmi les détails critiques de conception figurent l’épaisseur optimisée des ailettes, des congés généreux à la racine pour éviter les fissures par fatigue, ainsi que des alésages et des rainures de clavette usinés avec précision afin de maintenir une concentricité réelle malgré la dilatation thermique. Des ailettes lisses et régulièrement espacées réduisent les turbulences et les vibrations — facteurs clés de dégradation des roulements et du carter. L’adéquation entre la configuration des ailettes, la température du gaz, la charge en particules et le cycle de fonctionnement garantit un rendement maximal durable.
Type de carter (volute, en ligne, à bouchon) et intégrité structurelle sous charge continue
Le carter entoure l’impulseur et convertit l’énergie cinétique en pression statique. Trois configurations principales dominent l’usage industriel : volute , en ligne , et brancher les carter en spirale présentent une section transversale en spirale à expansion progressive, idéale pour une récupération efficace de l’énergie, et nécessitent des parois épaisses en acier moulé ou fabriqué, soumises à un traitement de détente des contraintes, afin de résister à la déformation sous pression et aux efforts de tension de la courroie. Les carter droits permettent un montage direct du conduit en ligne droite, mais reposent sur des nervures internes et des brides renforcées pour éviter l’ovalisation lors des cycles thermiques. Les carter à cartouche intègrent la roue dans une cartouche amovible destinée à une maintenance rapide, ce qui exige des tolérances d’usinage très serrées afin d’éliminer tout chemin de fuite. Pour tous les types de carter, l’intégrité structurelle repose sur des brides raidies, des trous de boulonnage renforcés et des matériaux de joints compatibles afin d’empêcher les fuites d’air — une perte d’énergie qui s’accumule au fil du temps. Les soudures doivent être soumises à un traitement de détente des contraintes afin d’éviter toute déformation résiduelle, et le choix des matériaux (par exemple, fonte ductile pour une utilisation générale, acier inoxydable pour les gaz d’échappement corrosifs ou à haute température) doit répondre aux exigences environnementales. Un carter bien conçu atténue également la transmission des vibrations, protégeant ainsi le réseau de conduits en aval et améliorant la fiabilité globale du système.
Systèmes de roulements : options étanches, lubrifiés à graisse et à bain d'huile pour une disponibilité maximale
Les roulements supportent l’arbre et absorbent les charges radiales (provenant de la tension de la courroie et de la masse de l’impulseur) ainsi que les efforts axiaux (provenant des différences de pression). La stratégie de lubrification détermine directement la disponibilité et le mode de défaillance. Roulements étanches , préchargés avec une graisse haute température, ne nécessitent aucune regraissage sur site — ce qui les rend idéaux pour les environnements inaccessibles ou propres — mais leur durée de vie est limitée et très sensible à la température de fonctionnement. Roulements lubrifiés à graisse dotés de ports de regraissage prolongent les intervalles de maintenance dans des environnements poussiéreux ou à haute vitesse ; des systèmes de lubrification automatique peuvent encore réduire la main-d’œuvre et améliorer la régularité. Systèmes à bain d’huile utilisés dans les ventilateurs volumineux et fortement chargés, offrent une dissipation thermique supérieure et une lubrification continue grâce à des éjecteurs ou des bagues à huile — essentielle pour un fonctionnement stable à des vitesses élevées. Le type d’étanchéité (labyrinthe, joint à lèvre ou magnétique) doit assurer un équilibre entre la rétention du lubrifiant et l’exclusion des contaminants. La surveillance de la température du logement des roulements permet de détecter précocement un désalignement, une lubrification insuffisante ou l’apparition de défauts. Le choix du système de roulements adapté — en fonction de l’intensité de la charge, de la vitesse de rotation, des conditions ambiantes et des capacités de maintenance — constitue la base indispensable pour maximiser la disponibilité et éviter les réparations d’urgence.
Adéquation des performances : conditions de fonctionnement et compatibilité du système
Fonctionner près du point de rendement optimal (PRO) afin de réduire les vibrations et prolonger la durée de vie des composants
Fonctionner près du point de rendement optimal (BEP) est essentiel pour assurer une fiabilité à long terme. Au BEP, l’équilibre hydraulique réduit au minimum la turbulence, la poussée radiale et la contrainte mécanique, ce qui diminue les vibrations jusqu’à 40 % par rapport à un fonctionnement hors conception (Pump Systems Matter, 2023). Cela prolonge directement la durée de vie des roulements, de la roue et de l’arbre. Un fonctionnement continu dans la plage de 70 à 110 % du BEP garantit la stabilité tout en réduisant le bruit et les pertes énergétiques. Des écarts par rapport à cette plage provoquent une séparation et une recirculation de l’écoulement, accélérant l’usure et augmentant le risque de défaillances liées à la résonance.
Adaptation de la pression statique, du débit en CFM et de la résistance du système pour un fonctionnement stable des ventilateurs industriels
Un alignement précis des capacités de pression statique, du débit d'air (CFM) et de la résistance du système empêche l’instabilité et l’inefficacité. Un dimensionnement excessif entraîne des cycles inutiles, une surchauffe du moteur et un vieillissement accéléré de l’isolation ; un dimensionnement insuffisant oblige le ventilateur à travailler contre une contre-pression excessive, ce qui risque de provoquer un décrochage, des pulsations et une défaillance prématurée du moteur. Avant la sélection finale, calculez la courbe de résistance du système à l’aide des abaques de perte de charge dans les conduits d’ASHRAE ou d’une modélisation par dynamique des fluides numérique (CFD). La courbe de performance du ventilateur doit croiser cette courbe de résistance de manière fluide, en évitant tout changement brutal de diamètre ou de direction des conduits, qui induirait des turbulences et perturberait le point de fonctionnement. Un dimensionnement approprié garantit une transmission constante du couple, réduit les contraintes mécaniques et assure un fonctionnement prévisible et durable.
Résilience environnementale : matériaux, revêtements et certifications de sécurité
Alliages résistants à la corrosion, revêtements thermiques et conformité ATEX/IECEx pour les environnements dangereux
La fiabilité dans des environnements agressifs dépend d'une sélection intentionnelle des matériaux et d'une ingénierie protectrice. Dans des environnements humides, salins ou chimiquement actifs, les alliages résistants à la corrosion — tels que les aciers inoxydables 304 ou 316 — offrent une défense robuste contre la corrosion localisée (piqûres) et la corrosion sous contrainte. L'acier inoxydable duplex apporte une résistance mécanique supérieure ainsi qu'une meilleure résistance à la corrosion sous contrainte par les chlorures, ce qui le rend particulièrement adapté aux applications offshore ou de dessalement. Pour les applications à haute température dans les circuits d’échappement (par exemple, fours ou incinérateurs), les revêtements par projection thermique, tels que l’aluminium ou les composites céramiques, inhibent l’oxydation et préservent l’intégrité structurelle. La protection de surface doit également être conforme aux classifications des catégories de corrosion ISO 12944 — par exemple, l’utilisation de primaires époxy riches en zinc pour assurer une protection cathodique dans les atmosphères industrielles.
| Matériau / Caractéristique | Caractéristique clé | Application typique |
|---|---|---|
| Acier inoxydable (304/316) | Excellente résistance générale à la corrosion | Usines chimiques, installations côtières |
| Acier inoxydable duplex | Résistance mécanique élevée ; résistance à la corrosion sous contrainte par les chlorures | Plateformes offshore, dessalement |
| Revêtements par projection thermique (par ex. aluminium) | Protège contre l'oxydation à haute température | Ventilateurs de four, systèmes d'évacuation des gaz d'échappement |
| Primaire époxy riche en zinc | Protection cathodique sacrificielle | Structures en acier dans les zones industrielles |
Dans les atmosphères explosives — qu’elles proviennent de gaz, de vapeurs ou de poussières combustibles — la certification de sécurité est obligatoire. Une certification ATEX (UE) ou IECEx (internationale) atteste que la roue, le carter et les composants électriques sont conçus pour contenir une inflammation interne ou limiter les températures de surface en dessous des seuils d’auto-inflammation. Les ventilateurs certifiés garantissent la conformité réglementaire, protègent le personnel et évitent les échecs coûteux lors des inspections ou les arrêts imprévus dus à une non-conformité.
Intégration moteur-commande pour une fiabilité prévisible et économe en énergie
Le système d'entraînement et de commande détermine à la fois la consommation d'énergie et la prévisibilité du fonctionnement. Le choix entre des configurations à entraînement par courroie et à entraînement direct implique des compromis en matière de souplesse, de transmission du couple et d'accès à l'entretien. Lorsqu’ils sont associés à des systèmes de commande modernes, les deux types d’architecture peuvent s’adapter dynamiquement aux besoins du procédé — préservant ainsi l’efficacité et réduisant les contraintes mécaniques sous des charges variables.
Configurations industrielles de soufflantes à entraînement par courroie ou à entraînement direct : compromis entre entretien et couple
Les soufflantes à entraînement par courroie offrent un réglage simple de la vitesse, sans outil, grâce au remplacement des poulies — une fonctionnalité précieuse dans les procédés nécessitant des modifications périodiques du débit d’air. Les courroies agissent également comme des fusibles mécaniques, absorbant les charges de choc qui pourraient autrement endommager les moteurs ou les boîtes de vitesses. Toutefois, elles exigent un serrage régulier, des vérifications d’alignement et un remplacement programmé, ce qui augmente la main-d’œuvre nécessaire et le risque d’arrêts non planifiés. Les systèmes à entraînement direct éliminent les courroies et les composants associés, transmettant intégralement le couple moteur à la roue mobile avec moins d’éléments en mouvement. Cela améliore le rendement mécanique de 2 à 5 % et réduit la maintenance courante, ce qui les rend idéaux pour les applications en service continu où l’accès est limité ou où la fiabilité est primordiale. Leur principale limitation réside dans la vitesse fixe du moteur — sauf si elles sont couplées à un variateur de fréquence (VDF).
Variateurs de fréquence (VDF) et commandes intelligentes pour une gestion adaptative de la charge
Un variateur de fréquence (VFD) permet une modulation précise et en temps réel de la vitesse, adaptant ainsi le débit d’air et la pression à la demande réelle du procédé. Cela réduit considérablement la consommation d’énergie lors du fonctionnement à charge partielle, permettant souvent des économies de 30 à 50 % par rapport aux systèmes à vitesse constante régulés par des registres. Des commandes intelligentes s’intègrent à des capteurs de pression, de débit ou différentiels afin d’ajuster automatiquement la sortie du VFD, éliminant ainsi les réglages manuels et assurant des performances stables du système. Une montée en vitesse progressive réduit le courant d’appel et les chocs mécaniques au démarrage, prolongeant ainsi la durée de vie des roulements et des enroulements moteur. Les VFD avancés intègrent des fonctions de diagnostic embarquées qui surveillent les spectres de vibrations, la température des enroulements et la distorsion harmonique, déclenchant des alertes pour une maintenance prédictive avant l’apparition de pannes. Ensemble, les VFD et les commandes intelligentes assurent une fiabilité adaptative et économe en énergie sur l’ensemble des cycles de production variables.
FAQ
Quels matériaux sont idéaux pour les roues d’aspiration des soufflantes industrielles ?
Les roues d’entraînement des ventilateurs industriels sont généralement fabriquées à partir de matériaux durables tels que l’aluminium moulé, la fonte ductile ou l’acier inoxydable afin d’assurer des performances durables en service continu.
Quel est le point de rendement optimal (PRO) et pourquoi est-il important ?
Le PRO représente le point de fonctionnement auquel un ventilateur atteint son rendement maximal, minimisant ainsi les vibrations, les turbulences et les contraintes mécaniques, tout en prolongeant la durée de vie des composants.
Quelles sont les principales différences entre les ventilateurs à entraînement par courroie et ceux à entraînement direct ?
Les ventilateurs à entraînement par courroie permettent un réglage souple de la vitesse et agissent comme des fusibles mécaniques, mais nécessitent une maintenance régulière. Les ventilateurs à entraînement direct sont plus efficaces et requièrent moins d’entretien, mais leur vitesse est limitée par la vitesse fixe du moteur, sauf s’ils sont associés à un variateur de fréquence (VFD).
Comment les certifications de sécurité telles que ATEX et IECEx influencent-elles les ventilateurs industriels ?
Les certifications ATEX et IECEx garantissent que les ventilateurs conçus pour des environnements dangereux peuvent contenir en toute sécurité des inflammations internes ou fonctionner sans dépasser des températures superficielles critiques, réduisant ainsi les risques d’explosion.
Quel est le rôle des variateurs de fréquence (VDF) dans les ventilateurs ?
Les VDF gèrent en temps réel les ajustements de vitesse, améliorant l’efficacité énergétique et réduisant les contraintes mécaniques sous charges variables, ce qui entraîne souvent des économies d’énergie significatives et une durée de vie prolongée des composants.
Table des matières
- Conception mécanique centrale : roue, carter et paliers
- Adéquation des performances : conditions de fonctionnement et compatibilité du système
- Résilience environnementale : matériaux, revêtements et certifications de sécurité
- Intégration moteur-commande pour une fiabilité prévisible et économe en énergie
-
FAQ
- Quels matériaux sont idéaux pour les roues d’aspiration des soufflantes industrielles ?
- Quel est le point de rendement optimal (PRO) et pourquoi est-il important ?
- Quelles sont les principales différences entre les ventilateurs à entraînement par courroie et ceux à entraînement direct ?
- Comment les certifications de sécurité telles que ATEX et IECEx influencent-elles les ventilateurs industriels ?
- Quel est le rôle des variateurs de fréquence (VDF) dans les ventilateurs ?