 EN
コアとなる機械設計:インペラー、ハウジング、ベアリング
長期耐久性を実現するインペラー構造およびブレード配置
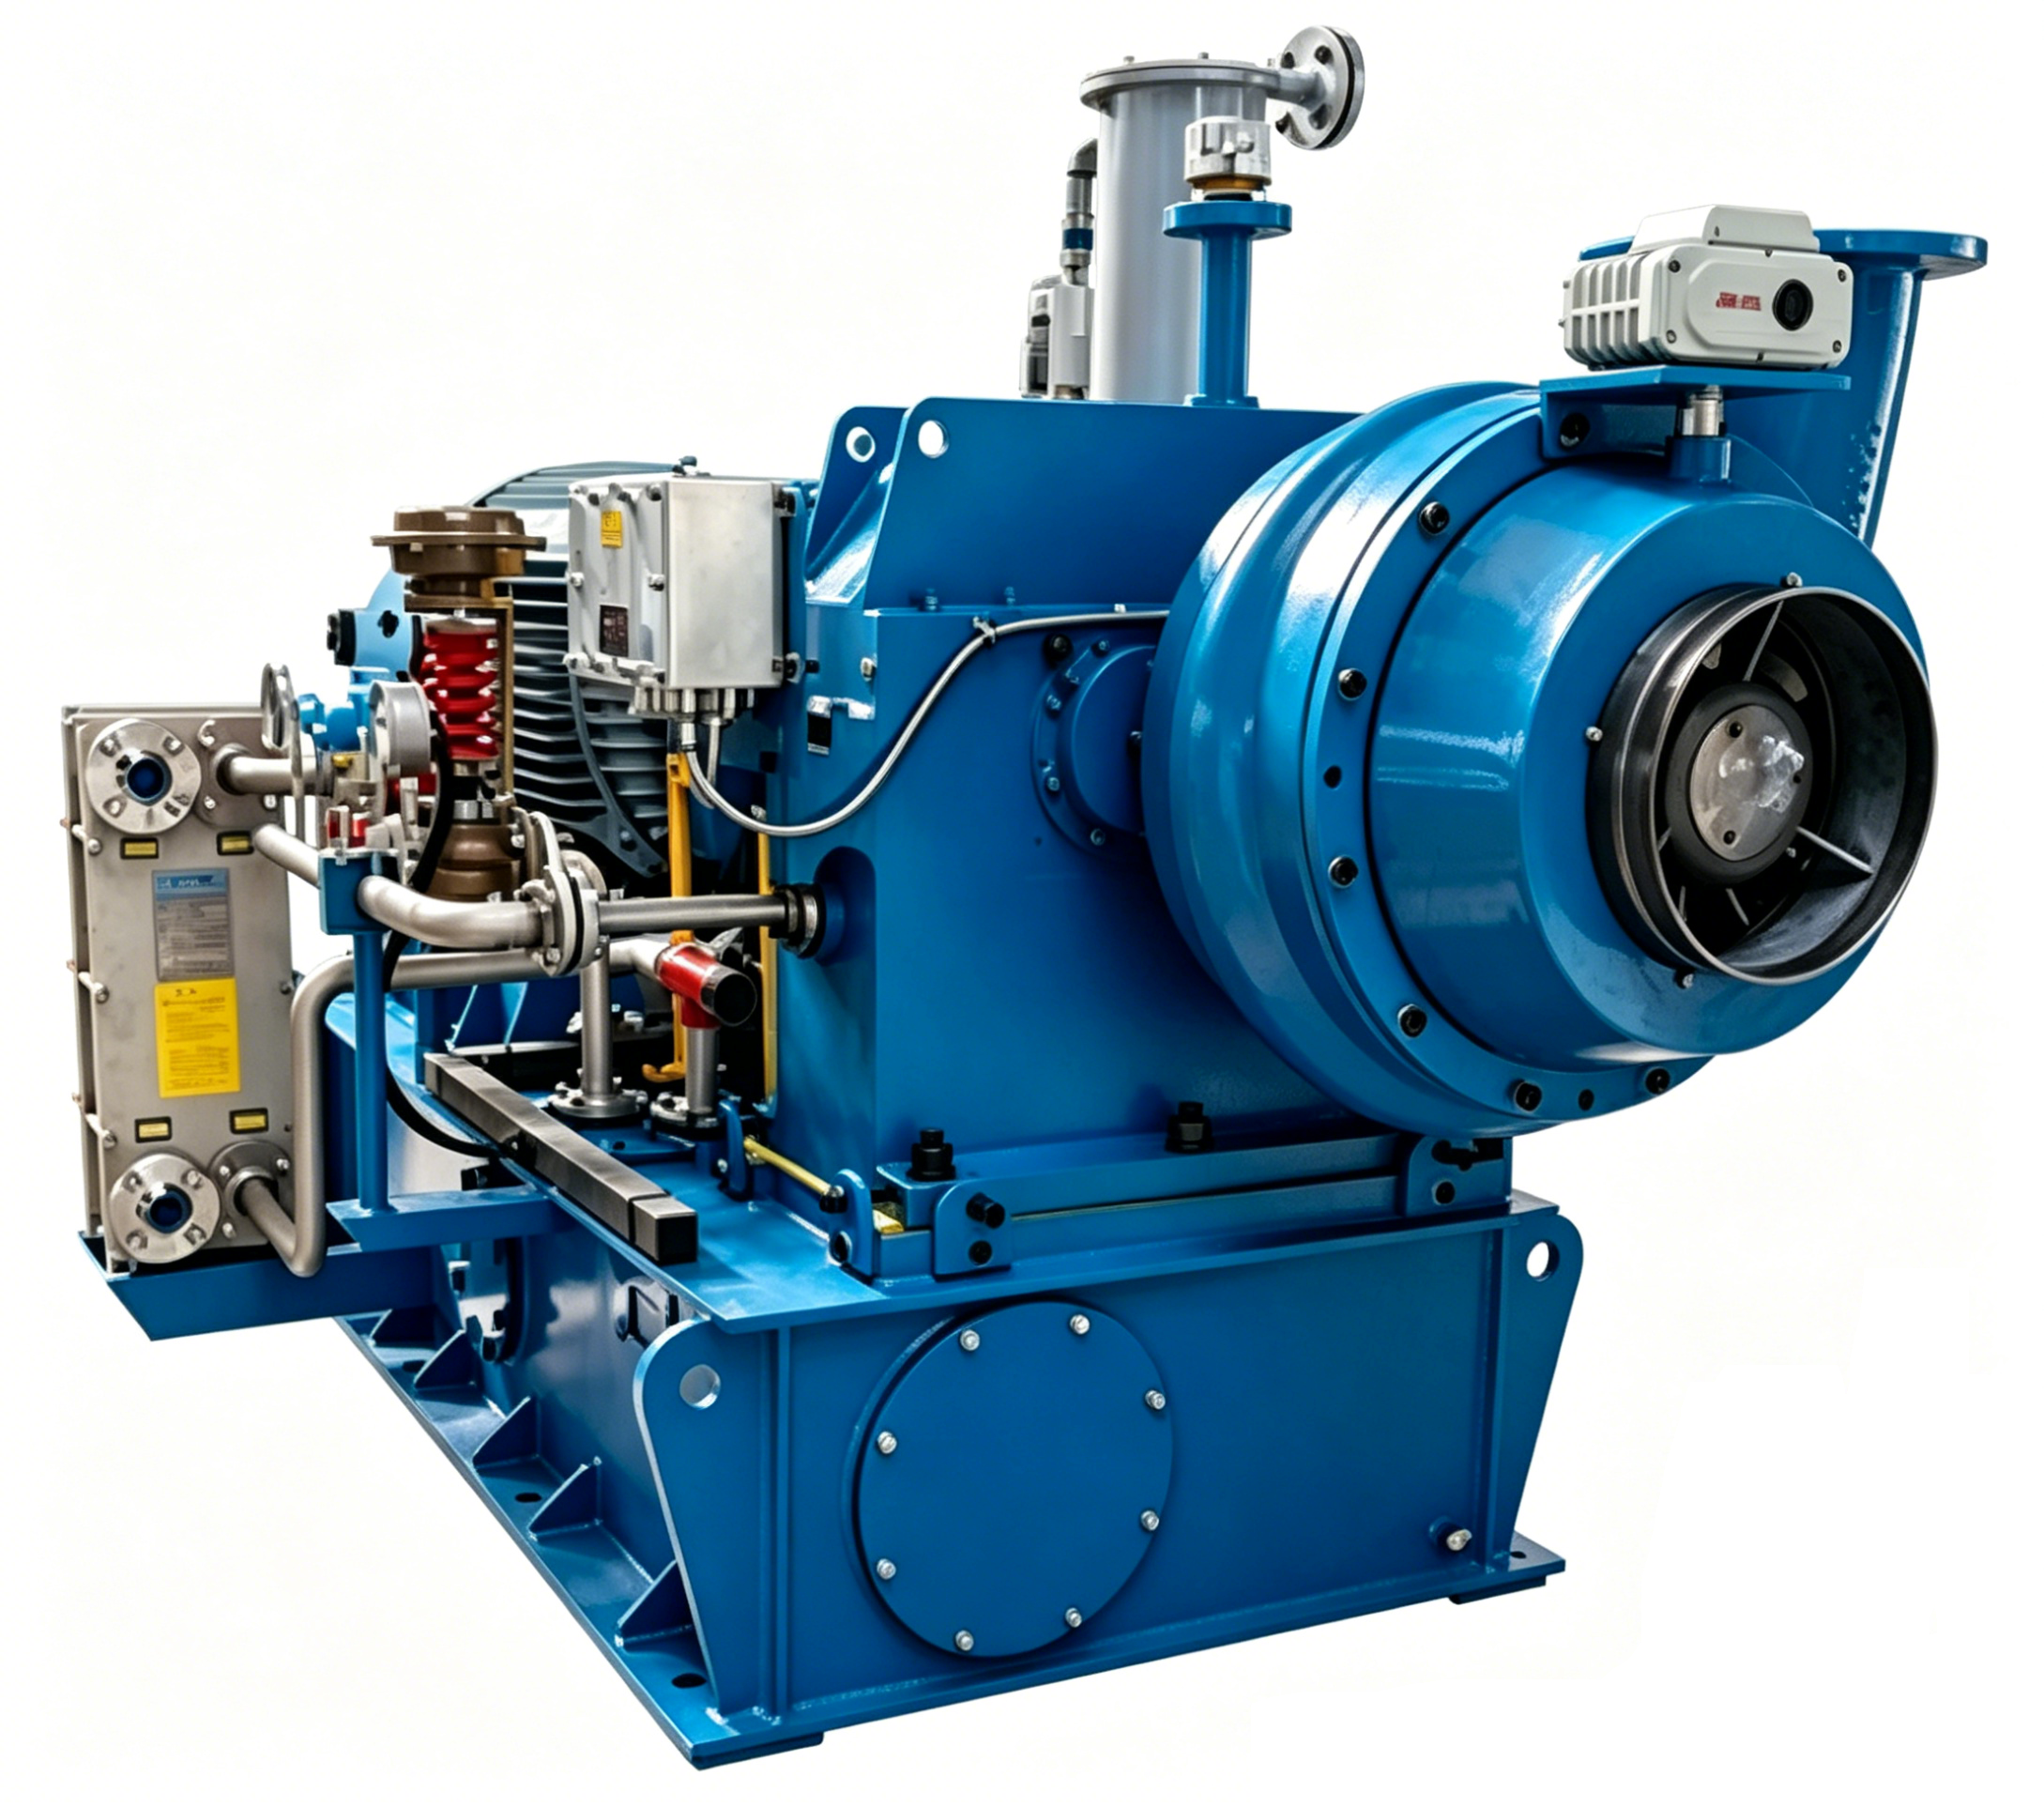
インペラーは、あらゆる産業用ブロワーの回転する心臓部であり、機械的エネルギーを直接気流および圧力に変換します。連続運転下で長期間(数十年)にわたる信頼性の高い運用を実現するためには、鋳造アルミニウム、球状黒鉛鋳鉄、ステンレス鋼などの高強度材料で製造される必要があります。閉じた構造のインペラー(2枚のシェルードに囲まれた羽根)は、内部の循環を最小限に抑えることで、清浄空気用途における効率を最大化します。一方、半開放型インペラーは、中程度の粉塵負荷にも対応しつつ性能を維持します。羽根の形状(前方曲げ型、後方曲げ型、放射状)は、圧力–流量特性曲線および摩耗耐性を決定します。後方曲げ型羽根は、部分的な閉塞時においてモーターへの負荷が過大にならない非オーバーロード特性を示し、モーターへのストレスを低減します。重要な設計要素には、最適化された羽根厚さ、疲労亀裂を防止するための十分な根元フィレット、ならびに熱膨張下でも真円度(ランアウト)を保つための高精度機械加工によるボアおよびキー溝が含まれます。滑らかで均等に間隔を保った羽根は、乱流および振動を低減し、これはベアリングおよびハウジングの劣化の主な原因となります。ガス温度、粉塵負荷、運転サイクルに応じて適切な羽根構成を選定することで、持続的なピーク効率が確保されます。
ハウジングの種類(ボルテックス型、インライン型、プラグ型)および連続負荷下での構造的強度
ハウジングはインペラーを収容し、運動エネルギーを静圧に変換します。産業用途では、以下の3つの主要な構成が主流です: ボルテックス型 , インライン 、および プラグ ボリュートハウジングは、徐々に拡大する螺旋状断面を特徴としており、効率的なエネルギー回収に最適です。また、圧力による変形およびベルト張力に対抗するため、厚肉で応力除去処理済みの鋳鋼または溶接構造鋼製壁が必要です。インラインハウジングは直列型ダクト取付けを可能にしますが、熱サイクル下での楕円化を防止するために、内部リブおよび補強フランジに依存します。プラグハウジングはインペラーを交換可能なカートリッジに統合しており、迅速な保守作業を実現しますが、漏れ経路を完全に排除するためには厳密な機械加工公差が要求されます。すべてのタイプにおいて、構造的健全性は補強リブ付きフランジ、補強されたボルト穴、および空気漏れを防ぐための互換性のあるガスケット材質にかかっています。空気漏れは時間とともに累積するエネルギー損失を引き起こします。溶接継手は残留歪みを回避するため、応力除去処理を施す必要があります。また、材料選定(例:一般用途には球状黒鉛鋳鉄、腐食性環境または高温排気にはステンレス鋼)は、使用環境の要件に適合しなければなりません。優れた設計のハウジングは、振動伝達を減衰させ、下流側のダクトワークを保護するとともに、システム全体の信頼性を延長します。
ベアリングシステム:シールド式、グリース潤滑式、オイルバス式の各オプションで稼働時間の最大化を実現
ベアリングはシャフトを支持し、ラジアル荷重(ベルト張力およびインペラー質量によるもの)とアクシアル推力(圧力差によるもの)を吸収します。潤滑方式は、直接的に稼働時間および故障モードを決定します。 シールベアリング 高温用グリースで事前充填済みのため、現場での再グリース作業は不要であり、アクセスが困難な場所やクリーン環境に最適ですが、寿命は有限であり、使用温度に非常に敏感です。 グリース潤滑式ベアリング 再グリース用ポートを備えたタイプは、粉塵が多い環境や高速運転条件下で保守間隔を延長できます。自動潤滑装置を併用すれば、作業負荷の低減と潤滑の一貫性向上がさらに図れます。 オイルバス式システム 大型・高負荷ブロワーに使用されるこのベアリングは、オイルスリンガーまたはオイルリングによる優れた放熱性および連続潤滑性を備えており、高速回転時の安定運転にとって極めて重要です。シール形式(ラビリンス式、リップ式、磁気軸受式)は、流体の封止と異物侵入防止の両立を図る必要があります。ベアリングハウジングの温度監視により、取付誤差、潤滑不足、あるいは進行中の故障の早期検知が可能になります。適切なベアリングシステムを選定するにあたっては、負荷の大きさ、回転速度、周囲環境条件、および保守能力を総合的に評価することが不可欠であり、これは稼働率の最大化および緊急修理の回避の基盤となります。
性能の整合性:運転条件とシステム互換性
最高効率点(BEP)に近い状態で運転することにより、振動を低減し、部品寿命を延長します
最高効率点(BEP)付近での運転は、長期的な信頼性確保に不可欠です。BEPでは、流体的バランスが最適化され、乱流、径方向推力および機械的応力が最小限に抑えられるため、設計外運転時と比較して振動を最大40%低減できます(Pump Systems Matter、2023年)。これにより、ベアリング、インペラーおよびシャフトの寿命が直接延長されます。BEPの70~110%範囲内での継続運転は、安定性を維持するとともに、騒音およびエネルギー損失を低減します。この範囲からの逸脱は、流れの剥離および循環を引き起こし、摩耗の加速および共振関連故障のリスク増大を招きます。
静的圧力、CFM出力、およびシステム抵抗の整合を図ることによる産業用ブロワーの安定運転
静圧性能、CFM出力、およびシステム抵抗の精密な整合は、不安定性および非効率性を防止します。過大設計は無駄なサイクリング、モーターの過熱、および絶縁材の早期劣化を招きます。一方、過小設計ではブロワーが過大な逆圧に抗して動作を強いられ、失速、サージング、およびモーターの早期故障のリスクが生じます。最終的な選定を行う前に、ASHRAEのダクト摩擦チャートまたは計算流体力学(CFD)解析を用いて、システム抵抗曲線を算出してください。ブロワーの性能曲線は、この抵抗曲線と滑らかに交差しなければなりません——乱流を誘発し、動作点を乱す急激なダクト径変化や方向転換を避けてください。適切なサイズ選定により、トルクの安定した伝達が確保され、機械的応力が低減され、予測可能で長寿命な運転が実現されます。
環境耐性:材料、コーティング、および安全認証
腐食耐性合金、耐熱コーティング、および危険環境向けATEX/IECEx適合
過酷な環境における信頼性は、意図的な材料選定および保護工学に依存します。湿潤、塩分を含む、あるいは化学的に活性な環境では、304または316ステンレス鋼などの耐食性合金が、点食および応力腐食割れに対して堅牢な防御を提供します。デュプレックスステンレス鋼は、海洋プラットフォームや淡水化施設などへの適用に適した、より高い強度および塩化物応力腐食に対する優れた耐性を備えています。高温排気用途(例:窯炉や焼却炉)では、アルミニウムやセラミック複合材などの熱噴射コーティングが酸化を抑制し、構造的健全性を維持します。表面保護はまた、ISO 12944の腐食カテゴリ分類にも適合させる必要があります。例えば、工業大気中では亜鉛含有エポキシプライマーを用いて陰極防食を実現します。
| 材料/特徴 | 特徴 | 代表的なアプリケーション |
|---|---|---|
| ステンレス鋼(304/316) | 優れた一般的な耐食性 | 化学プラント、沿岸施設 |
| デュープレックスステンレス鋼 | 高強度;塩化物応力腐食に対する耐性 | 海洋プラットフォーム、淡水化施設 |
| 熱噴射コーティング(例:アルミニウム) | 高温酸化から保護します | 窯用ブロワー、排ガスシステム |
| 亜鉛含有エポキシプライマー | 犠牲陰極保護 | 工業地帯における鋼構造物 |
可燃性ガス、蒸気、または可燃性粉塵によって生じる爆発性雰囲気では、安全認証が絶対不可欠です。ATEX(EU)またはIECEx(国際)認証は、インペラー、ハウジング、および電気部品が内部の着火を封じ込める設計であるか、あるいは表面温度を自己着火温度限界以下に制限する設計であることを検証します。認証取得済みブロワーは、規制への適合を保証し、作業員の安全を守り、不適合による高額な検査不合格や予期せぬ操業停止を防止します。
駆動・制御統合による、予測可能でエネルギー効率に優れた信頼性
駆動および制御システムは、エネルギー消費と運用の予測可能性の両方に影響を与えます。ベルト駆動方式と直接駆動方式のどちらを選択するかは、柔軟性、トルク伝達性能、および保守アクセス性におけるトレードオフを伴います。現代的な制御装置と組み合わせることで、いずれの構成もプロセス需要に動的に対応でき、可変負荷下においても効率を維持し、機械的ストレスを低減します。
産業用ブロワーのベルト駆動方式と直接駆動方式:保守性およびトルク特性のトレードオフ
ベルト駆動式ブロワーは、プーリーの交換による簡単で工具不要の回転数調整が可能であり、定期的に空気流量を変更する必要があるプロセスにおいて非常に有用です。また、ベルトは機械的ヒューズとして機能し、モーターやギアボックスに損傷を与える可能性のある衝撃荷重を吸収します。ただし、ベルトには定期的な張力調整、アライメント点検、および計画的な交換が必要であり、これにより人的作業負荷と潜在的なダウンタイムが増加します。直接駆動方式ではベルトおよび関連ハードウェアが不要となり、モーターの全トルクをインペラーに直接伝達します。可動部品が少ないため、機械効率が2~5%向上し、日常的なメンテナンスが削減されるため、アクセスが制限されている場合や信頼性が極めて重要な連続運転用途に最適です。ただし、モーターの回転数が固定であることが主な制約であり、可変周波数ドライブ(VFD)と統合しない限り、回転数の調整はできません。
可変周波数ドライブ(VFD)およびアダプティブ負荷管理用スマート制御
VFD(可変周波数ドライブ)は、実際のプロセス需要に応じて空気流量および圧力をリアルタイムで精密に制御する速度調節を可能にします。これにより、部分負荷運転時のエネルギー消費量が大幅に削減され、定速・ダンパー制御方式のシステムと比較して、通常30~50%の省エネ効果が得られます。スマート制御装置は、圧力センサーや流量センサー、差圧センサーなどと連携し、VFD出力を自動的に調整することで、手動によるチューニングを不要とし、システムの安定した性能を維持します。徐々に加速するランプアップ機能により、起動時の突入電流および機械的衝撃が低減され、ベアリングやモーター巻線の寿命が延長されます。高度なVFDには、振動スペクトル、巻線温度、高調波歪みを監視する内蔵診断機能が搭載されており、故障発生前に予知保全のためのアラートを発信します。このように、VFDとインテリジェント制御を組み合わせることで、変動する生産サイクルにおいても、適応性・省エネルギー性・信頼性を兼ね備えた運用が実現されます。
よくあるご質問
産業用ブロワーのインペラーに最適な材料は何ですか?
産業用ブロワーのインペラーは、通常、鋳造アルミニウム、球状黒鉛鋳鉄、またはステンレス鋼などの耐久性の高い材料で製造され、連続運転条件下でも長寿命かつ安定した性能を確保します。
最適効率点(BEP)とは何か、またその重要性は何か?
BEPとは、ブロワーが最も高い効率で運転する動作点を指し、振動・乱流・機械的応力を最小限に抑え、部品の寿命を延ばすことができます。
ベルト駆動式ブロワーと直接駆動式ブロワーの主な違いは何ですか?
ベルト駆動式ブロワーは、柔軟な回転速度調整が可能であり、また機械的ヒューズとしての機能も果たしますが、定期的な保守が必要です。一方、直接駆動式ブロワーは効率が高く、保守頻度が少ないものの、可変周波数ドライブ(VFD)を併用しない限り、モーターの固定回転速度に制限されます。
ATEXおよびIECExといった安全認証は、産業用ブロワーにどのような影響を与えますか?
ATEXおよびIECEx認証は、危険環境向けに設計されたブロワーが内部の着火を安全に封じ込めたり、臨界表面温度を超えないように動作したりすることを保証し、爆発リスクを低減します。
可変周波数ドライブ(VFD)のブロワーにおける役割は何ですか?
VFDはリアルタイムでの回転速度調整を制御し、負荷の変動に応じてエネルギー効率を向上させ、機械的ストレスを低減します。これにより、大幅な省エネルギー効果と部品寿命の延長が得られることが多くあります。